
Au sommaire :
- Étiquette, lecteur, logiciel : qui fait quoi
- Ce qui se passe pendant une lecture
- Fréquences, portée et durée de vie
- Métal, liquides et code-barres
- Les limites à connaître
- Où placer les lecteurs sur un site
Un camion de palettes franchit la porte d’un quai sans ralentir. Pendant son passage, des dizaines d’étiquettes collées sur les cartons répondent à une onde radio qu’aucun opérateur n’a déclenchée et leurs numéros apparaissent dans le WMS, le logiciel de gestion d’entrepôt, avant que le chauffeur ait coupé le moteur. Personne n’a visé un code avec une douchette, personne n’a compté les colis.
Les solutions RFID industrielles de RSCAN reposent sur ce type de lecture, déclinée selon le problème à résoudre sur le quai, dans le stock ou sur la ligne. Ce guide explique ce qui se passe derrière, pour les responsables logistique et production qui doivent comprendre ce qu’ils achètent avant de défendre un projet devant leur direction.
Le principe physique tient en une phrase : une petite puce dépourvue de pile peut renvoyer un signal en se servant de l’énergie de l’onde qui l’interroge. Le savoir-faire consiste à obtenir ce dialogue de façon fiable sur des dizaines d’objets à la fois, dans un bâtiment rempli d’acier et de chariots en mouvement.
Étiquette, lecteur, logiciel : qui fait quoi
La radio-identification (Radio Frequency Identification, d’où le sigle RFID) associe toujours des étiquettes posées sur les objets, des antennes reliées à des lecteurs et un logiciel qui transforme des signaux radio en informations utiles. Les performances d’une installation dépendent de l’accord entre ces éléments, autant que de la qualité de chacun.
L’étiquette, ou tag
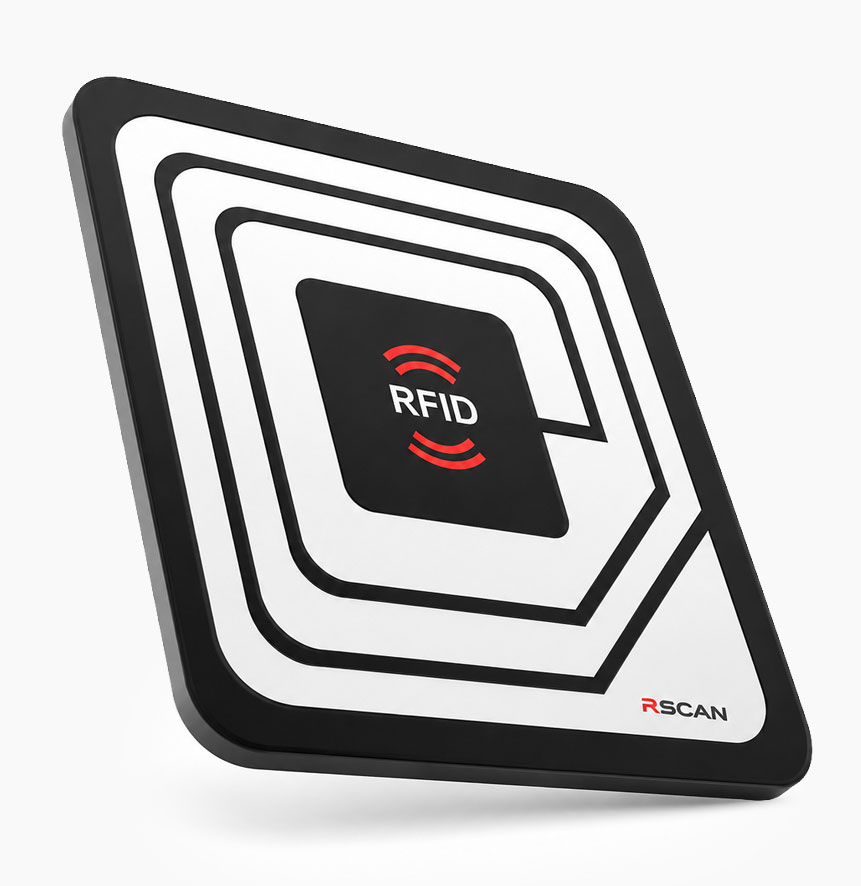
Un tag associe une puce minuscule et une antenne, le tout intégré dans une étiquette autocollante, un boîtier rigide ou un support prévu pour le métal. La puce stocke un identifiant unique, souvent au format EPC (Electronic Product Code) défini par GS1, l’organisme qui gère aussi les codes-barres des produits de grande consommation. Certaines puces disposent en plus d’une zone mémoire où l’on peut inscrire des infirmations supplémentaires comme un numéro de lot ou une date.
En milieu industriel, la robustesse fait la différence. RSCAN annonce par exemple, pour son tag RFID durci, jusqu’à 100 000 cycles d’écriture, 5 Ko de données et une conformité aux normes EPC Gen2 et ISO 18000.
Le lecteur et ses antennes
Le lecteur, que les normes appellent « interrogateur », produit l’onde, envoie les commandes et décode les réponses. Ses antennes orientent l’énergie vers la zone à surveiller, par exemple l’ouverture d’un quai ou le tapis d’un convoyeur. Il existe en version fixe, dans un portique ou un tunnel, et en version mobile, sous forme de terminal PDA qu’un opérateur emporte dans une zone de stockage.
Le logiciel
C’est la partie la moins visible de l’installation, et pourtant celle qui rend les lectures exploitables. Pendant qu’une palette traverse le champ, le même tag peut être lu plusieurs fois. Le logiciel filtre ces lectures, écarte les étiquettes captées par erreur (celles d’une palette qui attend à côté du portique) et produit un événement du type « palette 1234 sortie par le quai 3 à 10 h 02 ».
Cet événement part ensuite vers le WMS, l’ERP ou le MES de l’entreprise. Grâce à cette remontée automatique, une gestion des stocks automatisée par RFID met les niveaux à jour à chaque mouvement, sans ressaisie.
Ce qui se passe pendant une lecture
La lecture paraît instantanée, mais elle suit un dialogue très court entre le lecteur et chaque étiquette :
- Le lecteur émet une onde radio par ses antennes.
- L’antenne du tag capte une partie de cette énergie, qui suffit à alimenter la puce.
- La puce répond en modulant l’onde qu’elle renvoie. On parle de rétromodulation, ou backscatter : l’étiquette n’émet rien par elle-même.
- Plusieurs tags se trouvent dans le champ en même temps, et le protocole organise leurs réponses pour que le lecteur les reçoive l’une après l’autre sans qu’elles se brouillent. C’est le rôle de l’anticollision.
- Le lecteur transmet les identifiants au logiciel, qui applique ses filtres.
En ultra-haute fréquence, ce dialogue suit une norme mondiale, le protocole EPC Gen2, publié par EPCglobal en 2004 et aujourd’hui porté par GS1. Sa présentation officielle sur le site de GS1 le décrit comme le standard de la RFID UHF passive, aussi appelée RAIN RFID. La version de 2013 a renforcé la sécurité et la protection des données, et la plus récente réduit les interférences avec les étiquettes situées en bordure de champ.
Fréquences, portée et durée de vie
| Bande | Fréquence | Portée typique | Usages courants |
| Basse fréquence | 125 à 134 kHz | quelques centimètres | contrôle d’accès, identification animale |
| Haute fréquence | 13,56 MHz | jusqu’à une cinquantaine de centimètres | cartes d’accès, paiement sans contact, NFC |
| Ultra-haute fréquence | 865 à 868 MHz en Europe | plusieurs mètres | logistique, industrie, lecture en masse |
La basse et la haute fréquence lisent de près. Le NFC des smartphones appartient à la haute fréquence et fonctionne sur une dizaine de centimètres au plus : pratique pour valider un badge, inadapté pour inventorier une palette de 80 cartons. L’ultra-haute fréquence lit à plusieurs mètres et identifie des dizaines d’étiquettes en quelques secondes, d’où sa place dans les flux physiques. RSCAN travaille exclusivement dans cette bande.
En Europe, les lecteurs UHF respectent la norme harmonisée ETSI EN 302 208, qui encadre la bande 865 à 868 MHz avec une puissance maximale de 2 W (version de décembre 2023).
La portée dépend de la puissance du lecteur, de la taille et de l’orientation du tag, et surtout de la matière sur laquelle il est posé. Un tag passif bien placé sur un carton se lit à plusieurs mètres, alors que le même tag collé sans précaution sur de l’acier peut devenir très difficile à lire. Sur un site industriel, la portée maximale est rarement l’objectif : un portique doit lire ce qui le traverse, et surtout pas la palette qui attend deux mètres plus loin.
Côté durée de vie, un tag passif n’a pas de pile et dure tant qu’il résiste physiquement à son environnement. Les tags actifs, eux, embarquent une pile qui leur donne une portée de plusieurs dizaines de mètres, mais une autonomie limitée et un coût plus élevé : on les réserve aux cas où il faut lire de très loin.
Métal, liquides et code-barres
Les étuis qui protègent les cartes bancaires sans contact fonctionnent avec une simple feuille métallique. Le métal réfléchit les ondes et forme une petite cage de Faraday : l’onde du lecteur n’atteint plus la puce, qui ne peut ni s’alimenter ni répondre. La même physique complique la lecture en usine. Le métal perturbe l’antenne des tags standards, et l’eau absorbe une partie de l’énergie UHF, si bien que bidons et produits frais atténuent fortement le signal.
Ces contraintes se traitent avec des tags conçus pour le métal, un positionnement étudié des antennes et un traitement du signal capable d’écarter les échos. La page sur la RFID en environnement complexe détaille ces situations.
Reste la question que pose tout site déjà équipé de scanners : pourquoi quitter le code-barres ?
| Critère | Code-barres | RFID UHF |
| Ligne de vue | obligatoire | inutile, l’onde traverse le carton |
| Lecture | une étiquette à la fois, visée par un opérateur | De plusieurs dizaines à centaines à la fois, au passage |
| Identification | souvent une référence produit | un identifiant unique par objet |
| Coût de l’étiquette | très faible | plus élevé |
Le code-barres reste pertinent quand les volumes sont faibles et qu’un opérateur manipule déjà chaque article. La radio-identification prend l’avantage quand la saisie manuelle devient la source des erreurs, par exemple un carton oublié au scan ou une palette comptée deux fois. Avec des lectures automatiques à chaque passage, le stock n’a plus besoin d’être recompté pour être connu, ce que permet l’inventaire en temps réel par RFID.
Les limites à connaître
Un projet se chiffre en milliers, voire en dizaines de milliers d’euros, et il vaut mieux connaître ses points faibles avant de signer. Le coût des étiquettes pèse sur les produits jetables, beaucoup moins sur les supports réutilisables comme les bacs ou les palettes consignées. Un résultat obtenu en démonstration sur des cartons vides ne garantit rien sur un quai où passent des pièces usinées. Un portique mal réglé capte des étiquettes qui ne le traversent pas. Enfin, l’intégration au WMS ou à l’ERP se prépare dès le départ, faute de quoi des lectures fiables n’arrivent nulle part.
La façon la plus sûre de lever ces inconnues consiste à tester avec les vrais produits et les vrais flux. Le POC RFID proposé par RSCAN sert à cela : environ six jours de travail, dont une journée d’essais sur site, puis un rapport qui mesure les performances de lecture et la pertinence financière du projet, à partir de 2 500 € HT.
Où placer les lecteurs sur un site
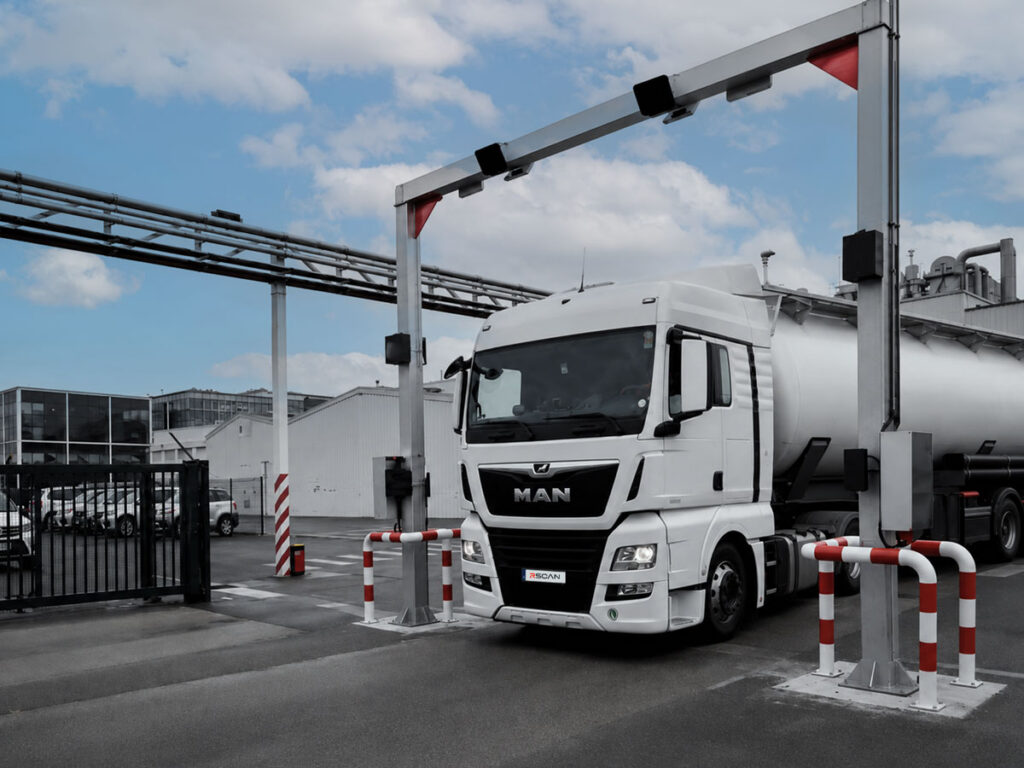
Une installation se pense à partir des points de passage des produits : on lit au moment où l’objet change de lieu ou d’état.
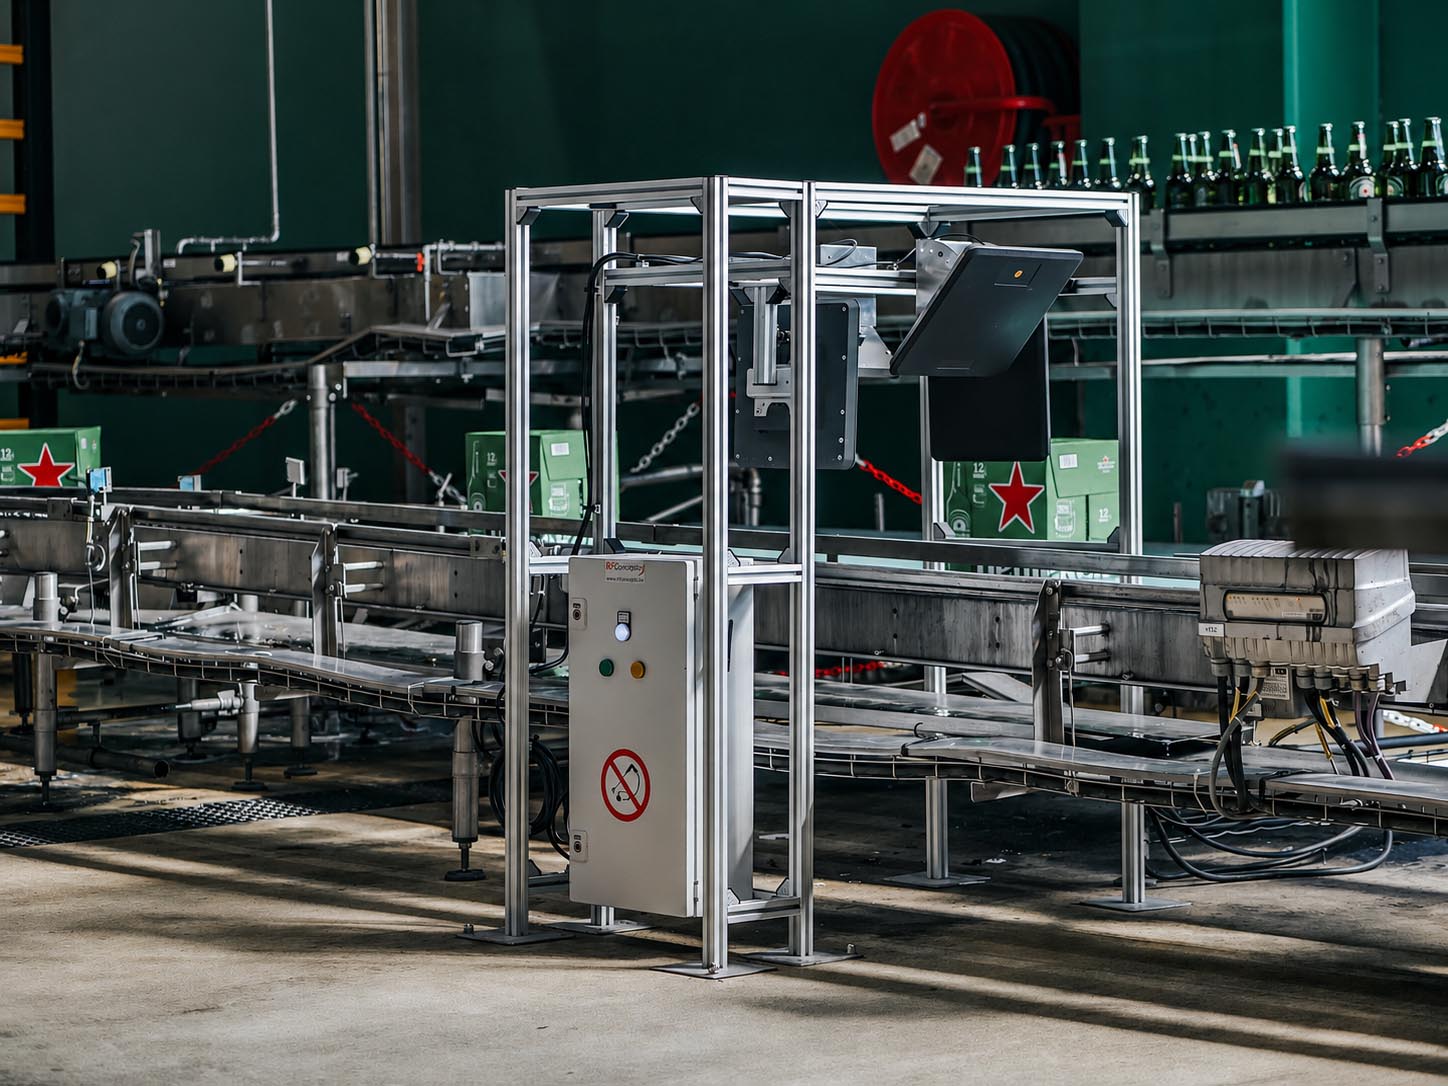
Au quai, un portique identifie tout ce qui entre et sort sans arrêter les véhicules. Le portique RFID camion de RSCAN est annoncé pour 99,9 % de lecture moyenne, un passage jusqu’à 30 km/h et 2 000 produits par minute.
Le quai est aussi l’endroit où se vérifient les départs. Avec le contrôle des expéditions par RFID, chaque colis ou palette est identifié, validé et enregistré au moment de son départ, sans scan manuel.
Dans les allées, un portique lit les palettes transportées par les caristes sans qu’ils s’arrêtent ni scannent. Le portique RFID pour chariot s’adapte à des passages de 1 à 8 mètres de large.
Sur un convoyeur, un tunnel lit en masse cartons et bacs sans ralentir la cadence. RSCAN annonce jusqu’à 2 000 produits par minute pour son tunnel de lecture RFID.
En production, les mêmes lectures indiquent où en est chaque lot et quel poste il a franchi. Le suivi de production par RFID place ses points de lecture en réception des matières, sur les lignes d’assemblage et au contrôle qualité.
Quand il suffit de savoir dans quelle zone se trouve un produit, quelques points de détection bien placés remplacent une géolocalisation complète, selon le principe de la localisation de produits par zone.
De la réception à l’expédition, ces points de lecture mis bout à bout forment une traçabilité logistique continue, qui enregistre chaque étape sans geste supplémentaire pour les équipes.
Par où commencer
Un projet solide part d’une erreur précise que l’on veut cesser de subir : des expéditions incomplètes, des écarts de stock, des pièces introuvables ou une exigence de traçabilité venue d’un client. Viennent ensuite quelques questions simples. Où passent les produits, et à quelle vitesse ? Sur quelle matière poser l’étiquette ? Combien d’objets traversent la zone en même temps ? Quel logiciel doit recevoir l’information ?
Avec ces réponses, un spécialiste peut dire quelle configuration a des chances de fonctionner et ce qu’il faut tester avant d’investir. La radio-identification tient ses promesses quand elle est dimensionnée pour le terrain où elle va travailler.